
24/7 Customer Support

Free returns

Same-day & Next-day Delivery

Quality Guaranteed

Unlock Your Welcome Offers: FREE Delivery | Up to 80% OFF | Free 30-day JoyPlus trial
Download the APP
选择 ANYCUBIC PLA 耗材 1.75mm 1kg 本应简单直接,但一卷低价耗材如果导致打印失败、层纹不均或颜色无法使用,反而会变得昂贵。无论你是制作展示模型、课堂项目、原型还是实用部件,耗材都必须与你的打印机、打印设置和预期用途相匹配。
JOYBUY ANYCUBIC PLA Basic 耗材系列提供多种颜色选择,标准 1kg 线盘包装。在选择之前,建议不要只看“专业品质”或“高性能”等宣传语,而是仔细检查那些影响日常打印的规格参数。
标注的 ±0.02mm 尺寸精度 可以说明耗材直径控制更严格,但这并不能保证打印一定成功。潮湿、喷嘴温度不正确、调平不佳以及切片配置文件不合适,仍然可能导致缺陷。
请检查完整的规格参数,包括耗材直径、材料类型、线盘重量和推荐的打印机兼容性。列出的 ANYCUBIC PLA Basic 选项采用 1.75mm 直径,以 1kg 线盘 供应,适用于许多标准 FDM 3D 打印机。
PLA 通常比 ABS 或某些增强复合材料更容易打印,但不同的配方和颜色可能会产生略有不同的效果。哑光或纹理表面可以掩盖层纹,而透明耗材则需要仔细设置才能获得干净的视觉效果。
为了获得可靠的结果,请将已开封的线盘存放在装有干燥剂的干燥密封容器中。潮湿会导致打印时出现爆裂声、表面粗糙和挤出不均匀。
低翘曲 PLA 耗材可以减少大型打印件的一些挑战,但并不能消除对合适打印平台或正确首层设置的需求。请确认你的打印机支持 1.75mm FDM 3D 打印机耗材,而不是 2.85mm 或其他直径。
同时检查线盘尺寸和支架布局。即使耗材本身兼容,1kg 的线盘对于紧凑型打印机外壳来说也可能太宽或太重。
对于设计使用 1.75mm 材料的打印机,一致的直径有助于更可预测地通过挤出机送料。此处列出的 ANYCUBIC PLA Basic 产品规格为 1.75mm 直径,公差 ±0.02mm。
这个数值在比较产品时很有用,但应结合你机器的挤出系统、喷嘴状况和切片设置来综合判断。保持清洁、正确装载的耗材路径对于避免堵头仍然至关重要。
聚乳酸(PLA)广泛用于模型、装饰件、原型和教育项目。它通常比某些工程材料在较低温度下打印,并且因其相对易于操作而常被初学者选用。
PLA 并不适用于所有功能性应用。暴露于高温、持续户外天气或显著机械应力的部件可能需要其他材料。“可生物降解”也应谨慎理解:PLA 通常需要适当的工业堆肥条件,而非普通家庭堆肥。
颜色影响的不只是外观:
1kg 线盘对于常规打印很实用,因为它减少了频繁更换材料的需要。但是,请将线盘价格与你的典型月用量进行比较,以避免购买超出妥善存储能力的材料。
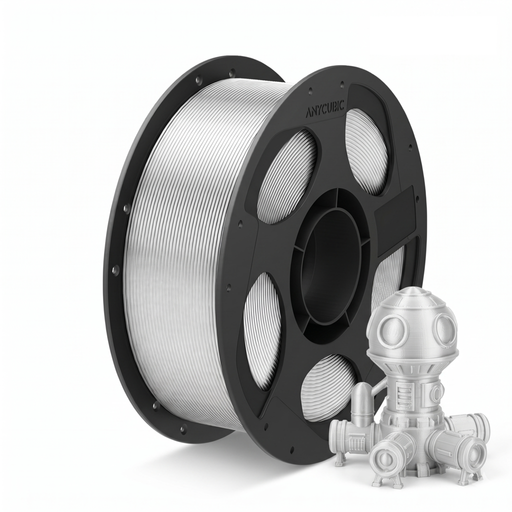
为何适合此类用户: 透明 PLA 为新用户提供了一种多功能选择,可用于模型、展示件和透光设计,无需局限于某一种强烈的颜色。
产品页面清晰标明了 1.75mm 直径、1kg 数量和 ±0.02mm 公差,帮助买家比较实用规格,而非仅依赖宣传用语。
1.75mm PLA 耗材;1kg 线盘;透明表面;适用于多种 FDM 打印机。
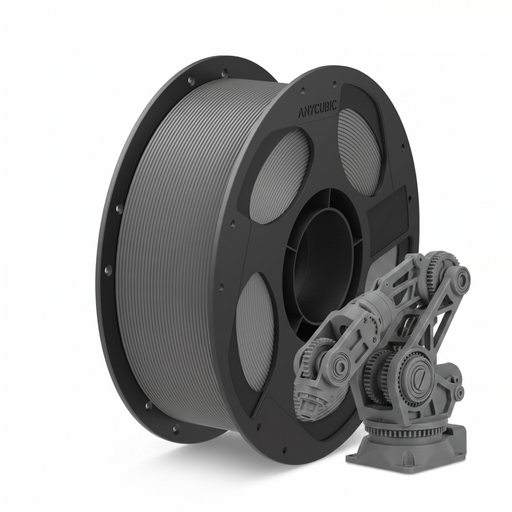
为何适合此类用户: 纹理灰是设计师、创客和希望为原型或展示模型获得一致表面效果用户的克制之选。
纹理表面可以使层纹在视觉上不那么突出,减少了对某些模型进行大量后处理的依赖。
哑光质感纹理灰色外观;1kg 线盘;标注 ±0.02mm 公差;PLA 材料。
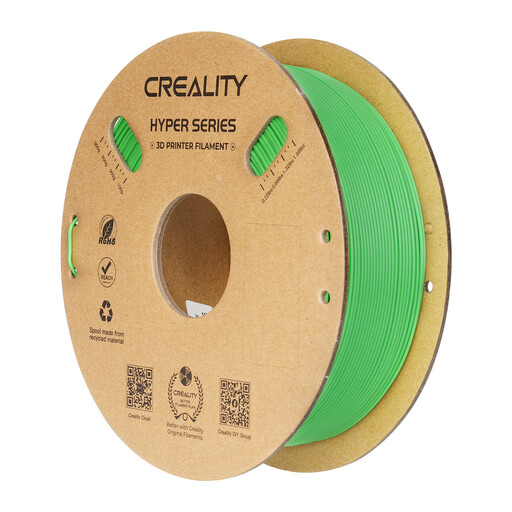
为何适合此类用户: 适用于优先考虑快速生产的用户,例如需要制作多个零件的创客,或管理常规工作室和课堂打印计划的人员。
其产品页面标明了 30–600mm/s 的速度范围和 ±0.02mm 尺寸精度。用户仍需确认自己的打印机、热端和切片配置文件是否支持预期速度。
绿色 PLA;1kg 线盘;标注高速范围;兼容大多数 FDM 3D 打印机。
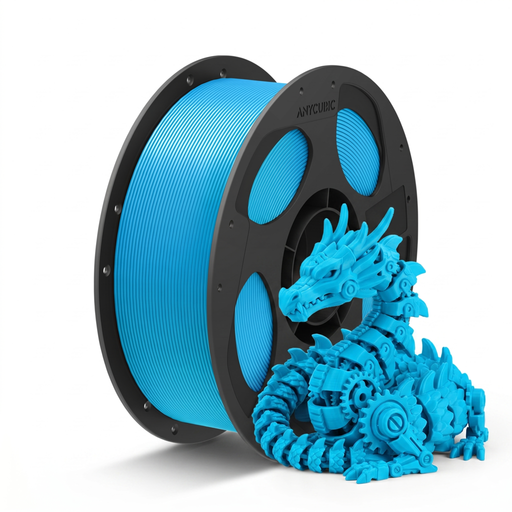
为何适合此类用户: 青色适用于彩色模型、标牌、教育项目和需要视觉区分的装饰部件。
产品页面标明了颜色、材料、线盘尺寸和直径公差,使购买决策更容易匹配特定的创意项目。
青色;1.75mm PLA;1kg 线盘;标注低翘曲打印特性。
在装入新线盘之前,请检查制造商推荐的温度范围和打印机的材料配置文件。将耗材末端剪成斜角,穿过挤出机,并确认它能干净地从喷嘴中出来。
为了获得一致的效果:
我们整理了一份完整、实时的产品列表,这些产品完全满足这些严格的选择标准和英国安全法规。
不适用。它适用于使用 1.75mm 耗材 的兼容 FDM 打印机。订购前请检查打印机手册、挤出机设计、线盘间隙和温度设置。设计用于 2.85mm 材料的机器无法正确使用它。
使用寿命取决于模型尺寸、填充率、支撑和打印失败情况。一个小型装饰模型可能只使用几十克,而一个大型原型可能消耗数百克。你的切片软件通常会在打印前显示预估的材料重量,这是规划用量最实用的方法。
主要运行成本包括耗材、电费以及喷嘴或打印平台等替换部件。PLA 通常在相对较低的打印温度下工作,但用电量因打印机功率、热床温度和打印时长而异。通过干燥存储、正确的调平以及合适的切片配置文件来减少打印失败,有助于控制总体成本。